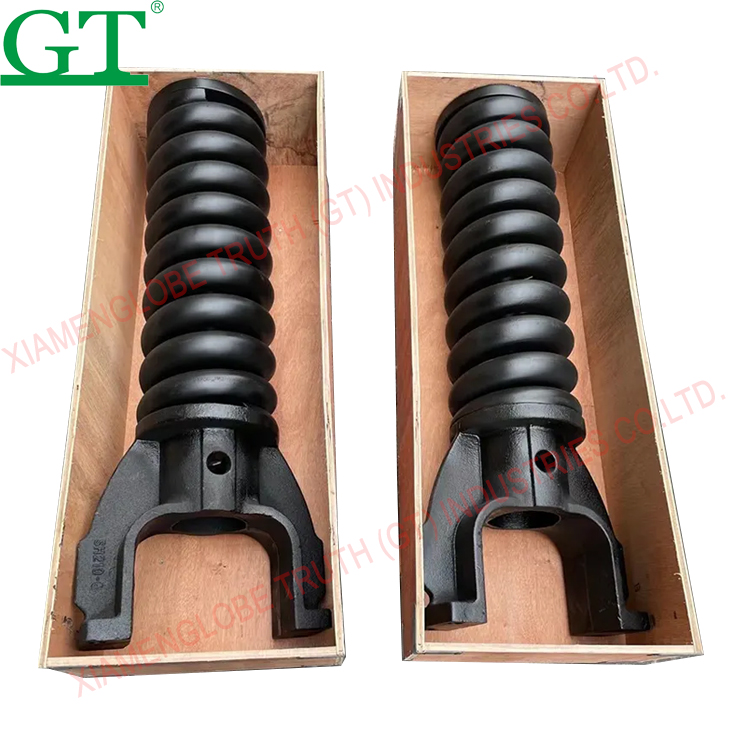
ఎక్స్కవేటర్ బుల్డోజర్ అండర్క్యారేజ్ – ట్రాక్ అడ్జస్టర్ సిలిండర్ అసెంబ్లీ

| ఉత్పత్తి వివరాల సమాచారం | |
| వివరణ: | ఎక్స్కవేటర్, బుల్డోజర్ అండర్క్యారేజ్ భాగం కోసం ట్రాక్ అడ్జస్టర్ సిలిండర్ స్ప్రింగ్ రీకాయిల్ అసెంబ్లీ |
| పుట్టిన ప్రదేశం: | చైనా |
| బ్రాండ్ పేరు: | PT'ZM |
| మోడల్ సంఖ్య | |
| ధర: | చర్చలు జరపండి |
| ప్యాకేజింగ్ వివరాలు: | సముద్రయానానికి అనువైన ప్యాకింగ్ను పొగబెట్టండి |
| డెలివరీ సమయం: | 7-30 రోజులు |
| చెల్లింపు నిబంధన: | ఎల్/సిటి/టి |
| ధర నిబంధన: | FOB/ CIF/ CFR |
| కనీస ఆర్డర్ పరిమాణం: | 1 పిసి |
| సరఫరా సామర్థ్యం: | నెలకు 10000 పీసీలు |
| పదార్థం: | 60Si2Mn /45# /QT450-10 |
| పద్ధతి: | ఫోర్జింగ్ |
| ముగింపు: | మృదువైన |
| కఠినత్వం: | హెచ్ఆర్సి45-55 |
| నాణ్యత: | మైనింగ్ ఆపరేషన్ హెవీ డ్యూటీ హై-ఎండ్ క్వాలిటీ |
| వారంటీ సమయం: | 24 నెలలు |
| అమ్మకం తర్వాత సేవ: | వీడియో సాంకేతిక మద్దతు, ఆన్లైన్ మద్దతు |
| రంగు: | నలుపు లేదా కస్టమర్ కోరినది |
| అప్లికేషన్: | బుల్డోజర్ & క్రాలర్ ఎక్స్కవేటర్ |
- కోల్డ్ డ్రాన్ స్ప్రింగ్ స్టీల్ వైర్తో కంప్రెషన్ కాయిల్ స్ప్రింగ్ తయారీ
లేత్ కాయిల్ స్ప్రింగ్ విషయంలో, కాయిల్ స్ప్రింగ్ తయారీ ప్రక్రియ తర్వాత, ఒకదానితో ఒకటి అనుసంధానించబడిన అనేక స్ప్రింగ్లను ఒకే స్ప్రింగ్గా వేరు చేయడానికి దానిని కత్తిరించాలి. కొన్ని ముఖ్యమైన స్ప్రింగ్ల కోసం, గ్రైండింగ్ నాణ్యతను నిర్ధారించడానికి, తుది ఉపరితలాన్ని గ్రైండింగ్ చేయడానికి ముందు బ్లాంక్ ఎత్తు వర్గీకరణ ప్రక్రియను జోడించవచ్చు. గ్రైండింగ్ ప్రక్రియను కూడా రఫ్ గ్రైండింగ్ మరియు ఫైన్ గ్రైండింగ్గా విభజించవచ్చు, మరియు రఫ్ గ్రైండింగ్ తర్వాత డీబరింగ్ లేదా చాంఫరింగ్ చేయవచ్చు.
- కోల్డ్ డ్రాన్ స్ప్రింగ్ స్టీల్ వైర్తో స్ట్రెచ్ కాయిల్ స్ప్రింగ్ తయారీ
ఒక ప్రత్యేక ఆటోమేటిక్ స్ప్రింగ్ వైండింగ్ మెషీన్ను ఉపయోగించడం ద్వారా, కొన్ని సాధారణ షాకిల్స్ కోసం స్ప్రింగ్ వైండింగ్ ప్రక్రియలో స్ట్రెచ్ కాయిల్ స్ప్రింగ్ తయారీని ఒకేసారి పూర్తి చేయవచ్చు. ఇక్కడ గమనించాల్సిన విషయం ఏమిటంటే, కాయిలింగ్ తర్వాత చేసే స్ట్రెస్ రిలీఫ్ టెంపరింగ్ ప్రక్రియ, కాయిలింగ్ సమయంలో ఏర్పడిన అవశేష ఒత్తిడిని తొలగించడానికి ఉద్దేశించబడింది, అయితే హుక్ రింగ్ తయారు చేసిన తర్వాత చేసే టెంపరింగ్ ప్రక్రియ, హుక్ రింగ్ తయారు చేసేటప్పుడు ఏర్పడిన అంతర్గత ఒత్తిడిని తొలగించడానికి ఉద్దేశించబడింది. ఈ రెండు ప్రక్రియలకు అంతర్గత ఒత్తిడిని తొలగించే పని ఉన్నప్పటికీ, వాటిని ఒకే ప్రక్రియగా కలపలేము, ఎందుకంటే మొదటి టెంపరింగ్ ప్రక్రియకు షాకిల్ యొక్క సాపేక్ష స్థాన ఖచ్చితత్వాన్ని నిర్ధారించే "సెట్టింగ్" పని ఉంటుంది. మరియు తరువాతి టెంపరింగ్ ప్రక్రియ యొక్క తాపన ఉష్ణోగ్రత, మునుపటి టెంపరింగ్ ప్రక్రియ కంటే ఎక్కువగా ఉండకూడదు.
- కోల్డ్ డ్రాన్ స్ప్రింగ్ స్టీల్ వైర్తో టార్షన్ కాయిల్ స్ప్రింగ్ తయారీ
స్ట్రెచ్ స్ప్రింగ్ మాదిరిగానే, టార్షన్ కాయిల్ స్ప్రింగ్ తయారీలో కూడా ఒక ప్రత్యేకమైన ఆటోమేటిక్ స్ప్రింగ్ వైండింగ్ యంత్రాన్ని ఉపయోగిస్తారు. కొన్ని సాధారణ టార్షన్ ఆర్మ్ల కోసం, స్ప్రింగ్ వైండింగ్ ప్రక్రియను ఒకేసారి పూర్తి చేయవచ్చు. టార్షన్ కాయిల్ స్ప్రింగ్ ఉత్పత్తికి రెండు సాధారణ సాంకేతిక ప్రక్రియలు ఉన్నాయి. ఒకటి, మొదట పదార్థాన్ని ఒక నిర్దిష్ట పొడవుకు కత్తిరించి, ఆపై స్ప్రింగ్ను చుట్టడం మరియు ఇతర ప్రక్రియలు చేయడం, ఉదాహరణకు డబుల్ ఆర్మ్ టార్షన్ స్ప్రింగ్ యొక్క సాంకేతిక ప్రక్రియ; మరొకటి టెన్షన్ స్ప్రింగ్ యొక్క ప్రక్రియ ప్రవాహాన్ని పోలి ఉంటుంది, కానీ భిన్నంగా ఉంటుంది: టెన్షన్ స్ప్రింగ్ను హుక్ రింగ్ తయారు చేయడానికి ఉపయోగిస్తారు, అయితే టార్షన్ స్ప్రింగ్ను టార్షన్ ఆర్మ్ తయారు చేయడానికి ఉపయోగిస్తారు. అవశేష ప్రతిబలం యొక్క దిశ పని చేసే ప్రతిబలానికి వ్యతిరేకంగా ఉంటుంది కాబట్టి, పని చేసే ప్రతిబలం యొక్క గరిష్ట విలువను తగ్గించడానికి టెంపరింగ్ ప్రక్రియను తరచుగా విస్మరిస్తారు. అయినప్పటికీ, టెంపరింగ్ చికిత్స స్ప్రింగ్ పదార్థం యొక్క గ్రెయిన్ నిర్మాణాన్ని స్థిరీకరించగలదు మరియు రవాణా సమయంలో ఢీకొనడం వల్ల స్ప్రింగ్ టార్షన్ ఆర్మ్లో కలిగే వైకల్యాన్ని తగ్గిస్తుంది. కొన్ని ప్రత్యేక టార్షన్ స్ప్రింగ్ల కోసం బలమైన టార్షన్ చికిత్స కూడా ఒక ప్రక్రియగా ఏర్పాటు చేయబడుతుంది.
- అనీల్డ్ స్థితిలో సరఫరా చేయబడిన స్ప్రింగ్ స్టీల్ వైర్తో తయారు చేయబడిన కాయిల్ స్ప్రింగ్
అనీల్డ్ స్థితిలో సరఫరా చేయబడిన మిశ్రమ లోహ స్ప్రింగ్ స్టీల్ వైర్ను ప్రధానంగా కంప్రెషన్ కాయిల్ స్ప్రింగ్ను తయారు చేయడానికి ఉపయోగిస్తారు. దీని సాంకేతిక ప్రక్రియ పైన పేర్కొన్న దానికంటే భిన్నంగా ఉంటుంది. దీనిని ప్రధానంగా ఫార్మింగ్ తర్వాత క్వెంచింగ్ మరియు టెంపరింగ్ చేస్తారు, మరియు స్ప్రింగ్ చివరను తయారు చేసేటప్పుడు నార్మలైజ్ చేస్తారు. ఇతర ప్రక్రియలు ప్రాథమికంగా ఒకే విధంగా ఉంటాయి.
- హాట్ కాయిల్ బిగ్ స్ప్రింగ్ యొక్క సాంకేతిక ప్రక్రియ
12mm కంటే ఎక్కువ పదార్థ వ్యాసం ఉన్న స్ప్రింగ్ను తరచుగా పెద్ద స్ప్రింగ్ అని పిలుస్తారు, దీనిని సాధారణంగా హాట్ ఫార్మింగ్ పద్ధతి ద్వారా తయారు చేస్తారు. హాట్ కాయిల్ స్ప్రింగ్ అనేది ప్రాథమికంగా ఒక కంప్రెషన్ కాయిల్ స్ప్రింగ్. హాట్ కాయిల్ స్ప్రింగ్లన్నీ కోర్డ్ కాయిల్ స్ప్రింగ్లే. కాయిలింగ్ కోనికల్ స్పైరల్ కంప్రెషన్ స్ప్రింగ్ విషయానికొస్తే, కాయిలింగ్ సమయంలో "గేర్ను తెరవడం" (పిచ్ను బయటకు తిప్పడం) కష్టం, కాబట్టి క్యాలిబ్రేషన్ ప్రక్రియలో గేర్ను తెరిచే పని దీనికి ఉంటుంది. అదనంగా, క్వెంచింగ్ ఉష్ణోగ్రతను నిర్ధారించడానికి, సవరణ ప్రక్రియ ఖచ్చితంగా మరియు వేగంగా ఉండాలి. లేకపోతే, క్వెంచింగ్ సమయంలో దానిని మళ్లీ వేడి చేయవలసి ఉంటుంది. హాట్ కాయిల్ స్ప్రింగ్ యొక్క ఫెటీగ్ లైఫ్ను మెరుగుపరచడానికి, పరిస్థితులు అనుమతించినంత వరకు షాట్ పీనింగ్ చేయాలి.
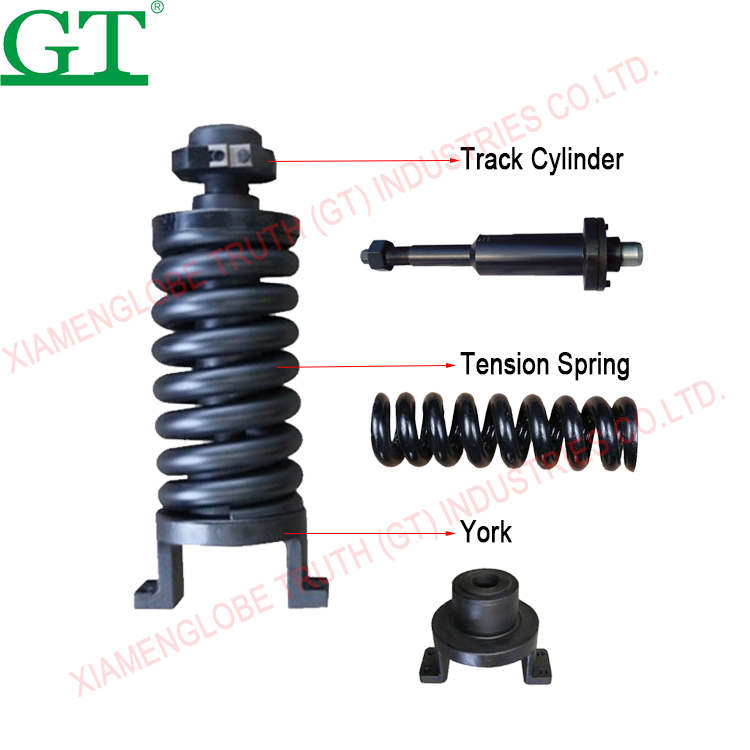
ఈ యుటిలిటీ మోడల్, ఎక్స్కవేటర్లోని టెన్షనింగ్ పరికరంలో ఉపయోగించే ఒక కొత్త టెన్షనింగ్ సిలిండర్కు సంబంధించినది.
ఎక్స్కవేటర్కు అమర్చబడిన ఈ పరికరంలో, కొత్త రకం రోజ్ ఆయిల్ సిలిండర్ను బిగించినప్పుడు, పిస్టన్ రాడ్ సిలిండర్ బ్లాక్ లోపల ఉంచబడుతుంది. సిలిండర్ బాడీ యొక్క పక్క చివరన ఆయిల్ రంధ్రం అమర్చబడి ఉంటుంది. ఆయిల్ ఇంజెక్షన్ రంధ్రం ద్వారా పిస్టన్ రాడ్ లోపలికి నూనె వెళుతుంది. ఆయిల్ రంధ్రం ప్రవేశద్వారం వద్ద ఒక చిన్న ఆయిల్ కప్పు అమర్చబడి ఉంటుంది. ఈ చిన్న ఆయిల్ కప్పులకు గ్రీజ్ నిపుల్ అమర్చబడి ఉంటుంది. సిలిండర్ బాడీ యొక్క బయటి గోడలో సిలిండర్ స్క్రూ ఉంటుంది. స్క్రూ యొక్క లోపలి చివర పిస్టన్ రాడ్ యొక్క ఒక చివరతో అనుసంధానించబడి స్థిరంగా ఉంటుంది. స్క్రూ రాడ్ మరియు పిస్టన్ రాడ్ కలిసే చోట ఒక సీలింగ్ రింగ్ అమర్చబడి ఉంటుంది. ఈ సీలింగ్ రింగ్ సిలిండర్ బాడీ యొక్క కింది చివరన అమర్చబడి ఉంటుంది. పిస్టన్ రాడ్ యొక్క బయటి గోడ కింది చివరన మరియు సిలిండర్ బాడీ యొక్క లోపలి గోడ వద్ద ఒక గైడ్ స్లీవ్, ఆయిల్ సీల్ మరియు రిటైనింగ్ రింగ్ అమర్చబడి ఉంటాయి. స్క్రూ యొక్క బయటి చివరన ఒక నట్ స్థిరంగా అమర్చబడి ఉంటుంది, మరియు నట్ యొక్క బయటి వైపున ఒక స్టాప్ గాస్కెట్ అమర్చబడి ఉంటుంది. ఈ యుటిలిటీ మోడల్ నూతన నిర్మాణం, మరింత క్రమబద్ధమైన ఆకారం, మరింత శాస్త్రీయ నిర్మాణ కలయిక, మరింత ఆధునిక సాంకేతికత, ప్రామాణిక పదార్థం, అధిక బలం, మరింత స్థిరమైన నాణ్యత, మరింత దృఢమైన మరియు మన్నికైనది వంటి ప్రయోజనాలను కలిగి ఉంది. సుదీర్ఘ సేవా జీవితం.
| ఉత్పత్తి వివరాల సమాచారం | |
| వివరణ: | ఎక్స్కవేటర్, బుల్డోజర్ అండర్క్యారేజ్ భాగం కోసం ట్రాక్ అడ్జస్టర్ సిలిండర్ స్ప్రింగ్ రీకాయిల్ అసెంబ్లీ |
| పుట్టిన ప్రదేశం: | చైనా |
| ధర: | చర్చలు జరపండి |
| ప్యాకేజింగ్ వివరాలు: | సముద్రయానానికి అనువైన ప్యాకింగ్ను పొగబెట్టండి |
| డెలివరీ సమయం: | 7-30 రోజులు |
| చెల్లింపు నిబంధన: | ఎల్/సిటి/టి |
| ధర నిబంధన: | FOB/ CIF/ CFR |
| కనీస ఆర్డర్ పరిమాణం: | 1 పిసి |
| సరఫరా సామర్థ్యం: | నెలకు 10000 పీసీలు |
| పదార్థం: | 60Si2Mn /45# /QT450-10 |
| పద్ధతి: | ఫోర్జింగ్ |
| ముగింపు: | మృదువైన |
| కఠినత్వం: | హెచ్ఆర్సి45-55 |
| నాణ్యత: | మైనింగ్ ఆపరేషన్ హెవీ డ్యూటీ హై-ఎండ్ క్వాలిటీ |
| వారంటీ సమయం: | 24 నెలలు |
| అమ్మకం తర్వాత సేవ: | వీడియో సాంకేతిక మద్దతు, ఆన్లైన్ మద్దతు |
| రంగు: | నలుపు లేదా కస్టమర్ కోరినది |
| అప్లికేషన్: | బుల్డోజర్ & క్రాలర్ ఎక్స్కవేటర్ |